L'impression 3D grand public a énormément mûri : on est passé de machines lentes et capricieuses à des imprimantes rapides, fiables et de plus en plus intelligentes. Voici huit tendances qui définissent 2026 — et ce qu'elles changent concrètement pour toi.
1. La vitesse est devenue la norme
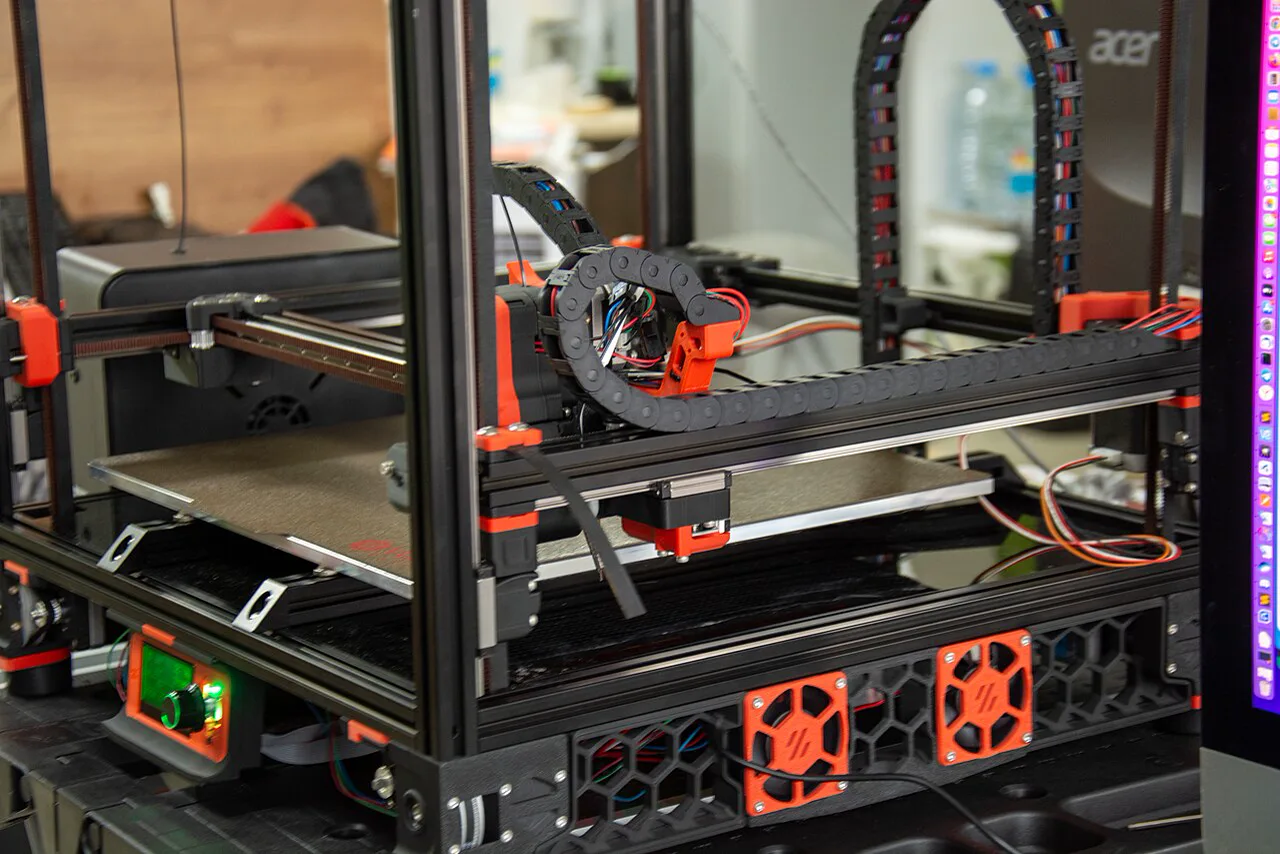
Grâce à des firmwares comme Klipper et à la compensation des vibrations (input shaping, pressure advance), des vitesses de 300 à 600 mm/s sont aujourd'hui courantes sans sacrifier la qualité. Les cinématiques CoreXY, plus rigides et à faible masse mobile, se sont généralisées sur le milieu de gamme.
2. Le multi-couleurs et multi-matériaux se démocratise
Les systèmes de changement automatique de filament permettent d'imprimer en plusieurs couleurs ou matériaux sur une seule machine. C'est devenu un argument majeur, même si ça reste plus lent et plus gourmand en filament (purges) qu'une impression mono-couleur.
- Système à buse unique (type AMS/MMU) — un mécanisme change le filament sur la même buse : compact et abordable, mais plus lent et gourmand en purges.
- Têtes multiples (IDEX, outils indépendants) — chaque couleur a sa buse : moins de gaspillage et supports solubles possibles, au prix d'une machine plus complexe.
3. Des matériaux de plus en plus techniques
Au-delà du PLA, les filaments renforcés (fibre de carbone, fibre de verre), les nylons (PA), le PETG et des polymères hautes performances comme le PC ou le PPS deviennent accessibles — à condition d'avoir une buse durcie et souvent une enceinte fermée et chauffée.
AstuceLes filaments chargés en fibres (carbone, verre) usent une buse en laiton en quelques bobines : passe à une buse en acier durci ou en rubis.
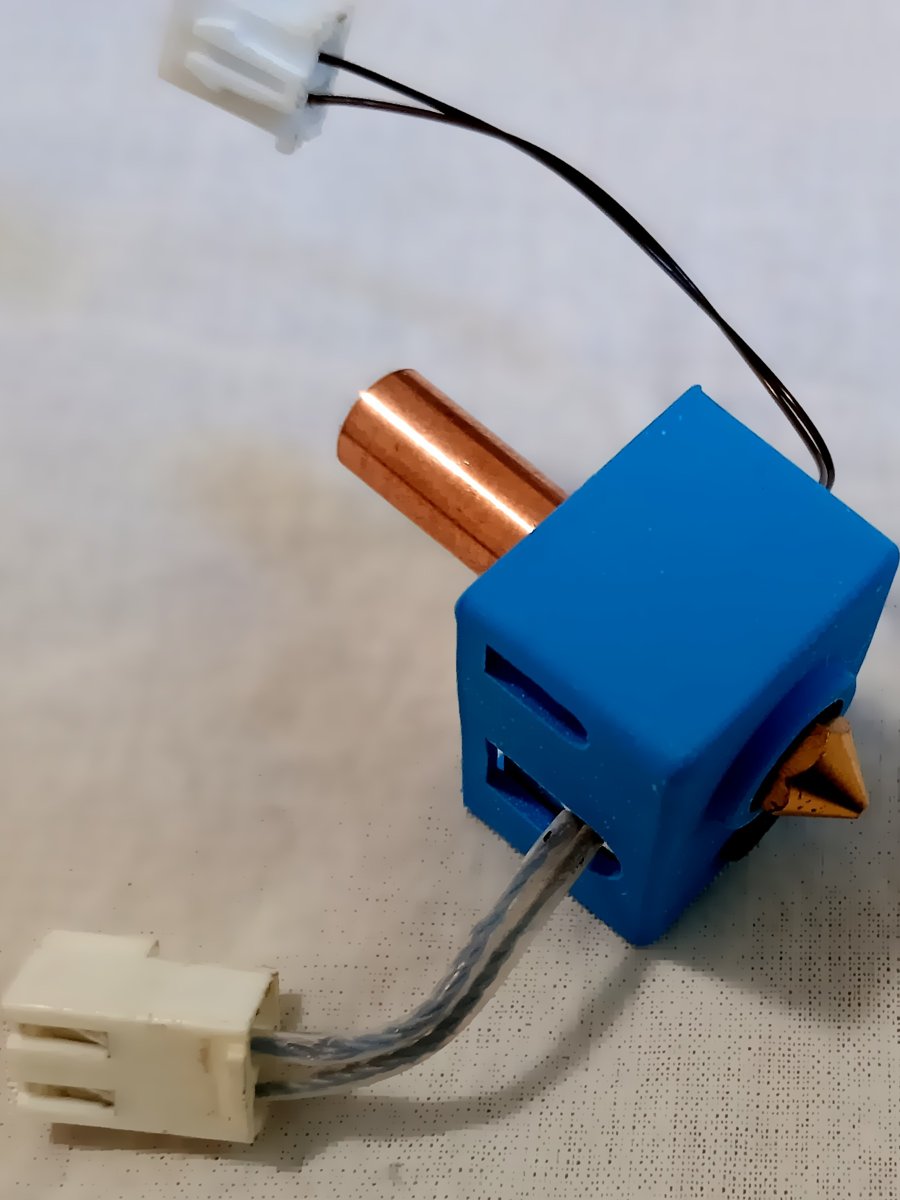
À chaque matériau son usage :
- PETG — solide et un peu souple, résiste à l'humidité : pièces fonctionnelles du quotidien.
- Nylon (PA) — très résistant à l'usure et aux chocs : engrenages, charnières, pièces mécaniques.
- Renforcé fibres (carbone/verre) — rigide et léger : supports et gabarits qui ne doivent pas fléchir.
- PC / PPS — haute température et hautes performances : pièces techniques exigeantes (enceinte chauffée requise).
| Filament | Buse | Plateau | Enceinte | Usages typiques | Difficulté |
|---|---|---|---|---|---|
| PLA | 190–220 °C | 30–60 °C | Non | Déco, prototypes, apprentissage | Facile |
| PETG | 230–250 °C | 70–85 °C | Conseillée | Pièces fonctionnelles, étanches | Moyenne |
| ABS / ASA | 240–260 °C | 90–110 °C | Oui | Résistance chaleur/UV (ASA en extérieur) | Difficile |
| TPU (souple) | 220–240 °C | 40–60 °C | Non | Joints, coques souples, amortisseurs | Moyenne |
| Nylon (PA) | 250–280 °C | 70–90 °C | Oui | Engrenages, pièces mécaniques | Difficile |
| PC (polycarbonate) | 260–300 °C | 100–120 °C | Oui | Pièces techniques haute température | Difficile |
Sèche tes filamentsLe PETG, le nylon, le TPU et le PC absorbent l'humidité de l'air, ce qui provoque bulles, craquements et surface rugueuse. Un passage au déshydrateur (ou une bobine rangée avec un sachet dessiccant) règle la grande majorité de ces défauts.
4. L'IA entre dans le slicer
La détection d'erreurs par caméra (spaghettis, décollement, buse bouchée) et l'assistance au réglage se généralisent, pour réduire les échecs sur les longues pièces. On en parle en détail dans notre article sur l'IA dans l'atelier.
5. La résine (SLA/MSLA) monte en résolution
Côté résine, les écrans mono LCD haute résolution (8K et plus) offrent un détail impressionnant pour les figurines, la bijouterie ou les pièces techniques — au prix d'un post-traitement (lavage, durcissement UV) et de précautions de sécurité.
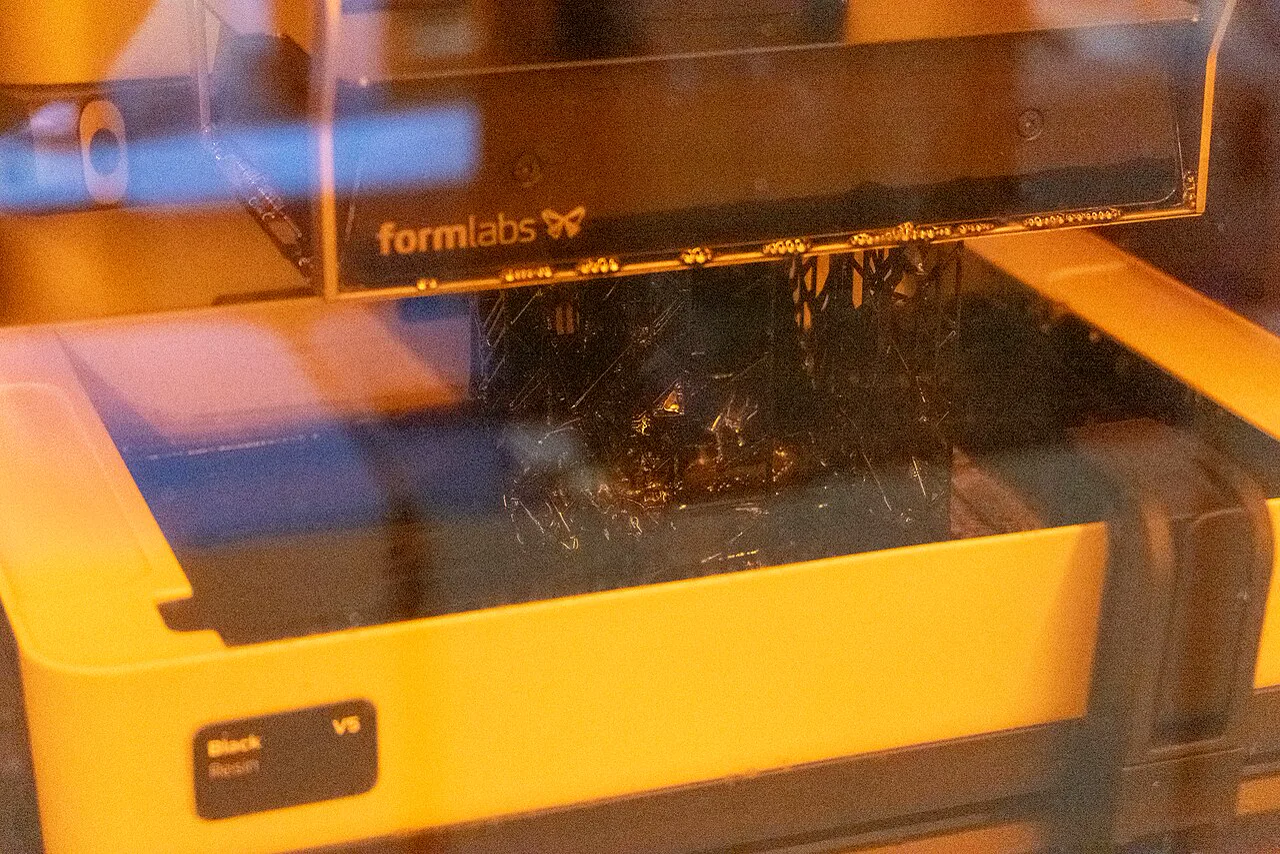
À prévoir avant de se lancer en résine :
- Idéale pour — figurines, bijouterie, dentaire, petites pièces très détaillées.
- Post-traitement obligatoire — lavage à l'alcool (ou à l'eau pour les résines lavables), puis durcissement aux UV.
- Sécurité — gants nitrile, ventilation et manipulation soignée : la résine liquide est irritante.
| Critère | FDM (filament) | Résine (SLA/MSLA) |
|---|---|---|
| Niveau de détail | Bon | Excellent, très fin |
| Solidité mécanique | Élevée | Plutôt cassante (sauf résines techniques) |
| Taille des pièces | Grande (grand volume) | Limitée au bac |
| Post-traitement | Minime | Lavage + durcissement UV obligatoires |
| Sécurité | Faible | Résine irritante, ventilation requise |
| Coût matière | Bas | Plus élevé |
| Idéal pour | Pièces fonctionnelles | Figurines, bijoux, détail fin |
6. Écosystèmes fermés contre open-source
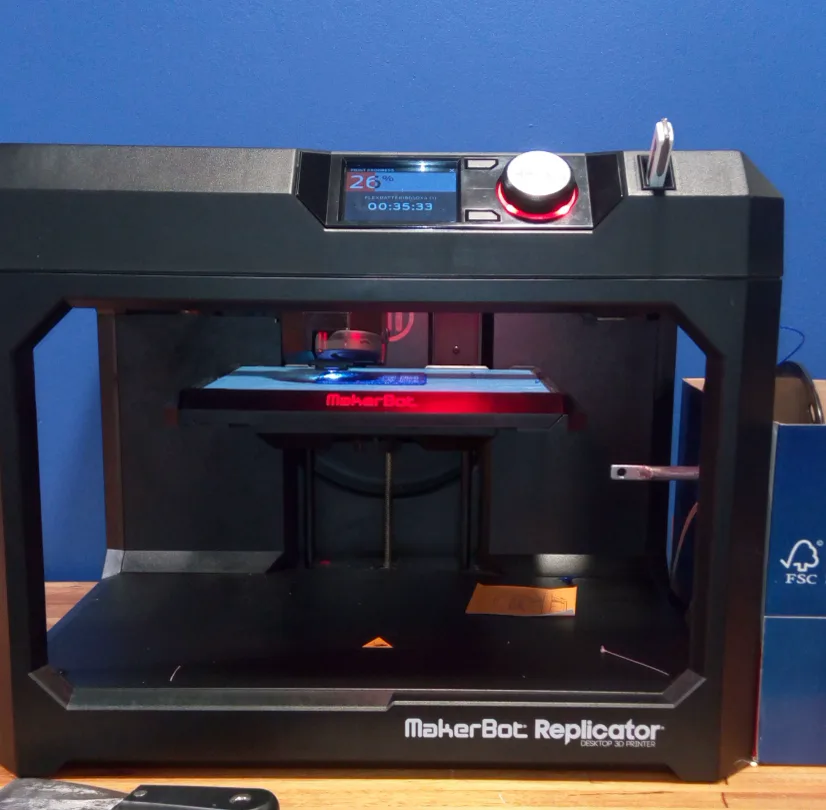
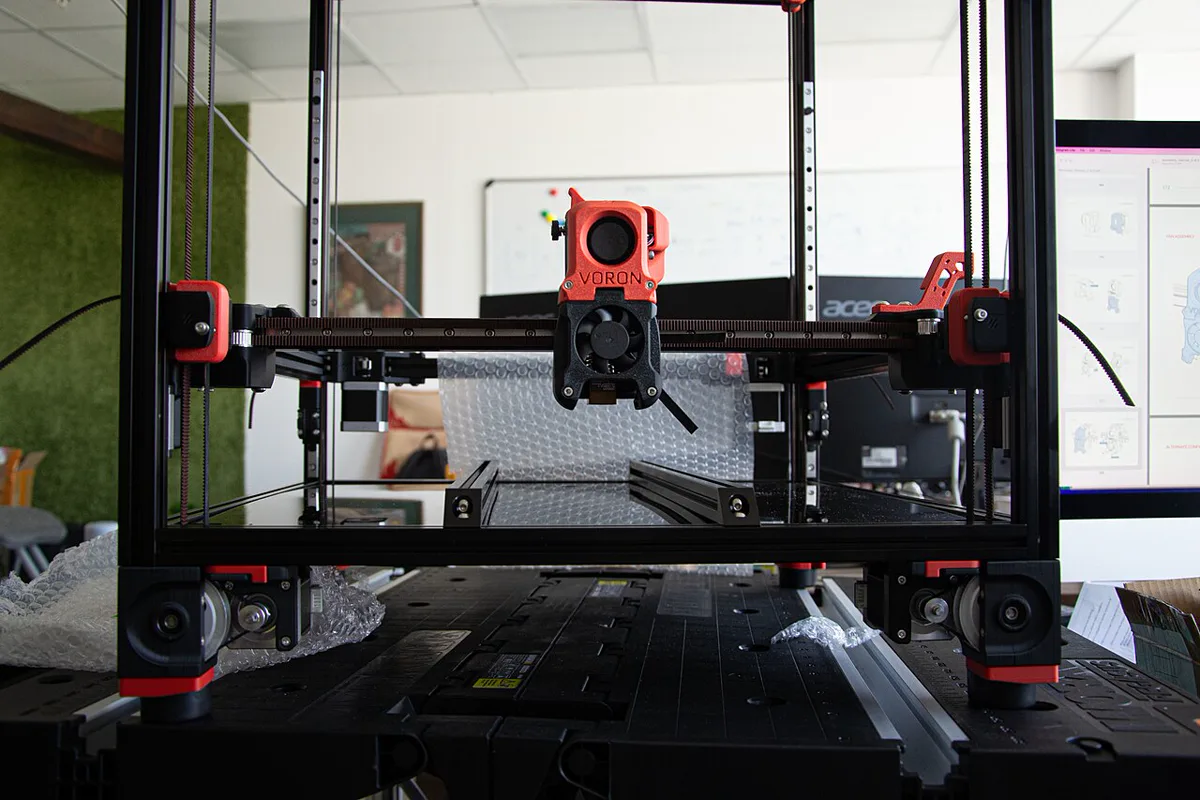
D'un côté des machines « clé en main » très intégrées mais fermées, de l'autre l'univers open-source (Voron, RepRap, Klipper) où tout est personnalisable. On décortique ça dans notre article sur le matériel open-source.
| Critère | Écosystème fermé | Open-source |
|---|---|---|
| Prise en main | Rapide, prêt à imprimer | Montage et réglages requis |
| Prix | Variable | Souvent moins cher à performances égales |
| Réparabilité | Limitée (pièces propriétaires) | Excellente (pièces standard, plans dispos) |
| Personnalisation | Faible | Totale |
| Support | Officiel (SAV) | Communautaire |
Résolution de problèmes
Même avec une machine moderne, quelques ratés reviennent souvent. La bonne nouvelle : la plupart se règlent en quelques minutes une fois qu'on en connaît la cause.
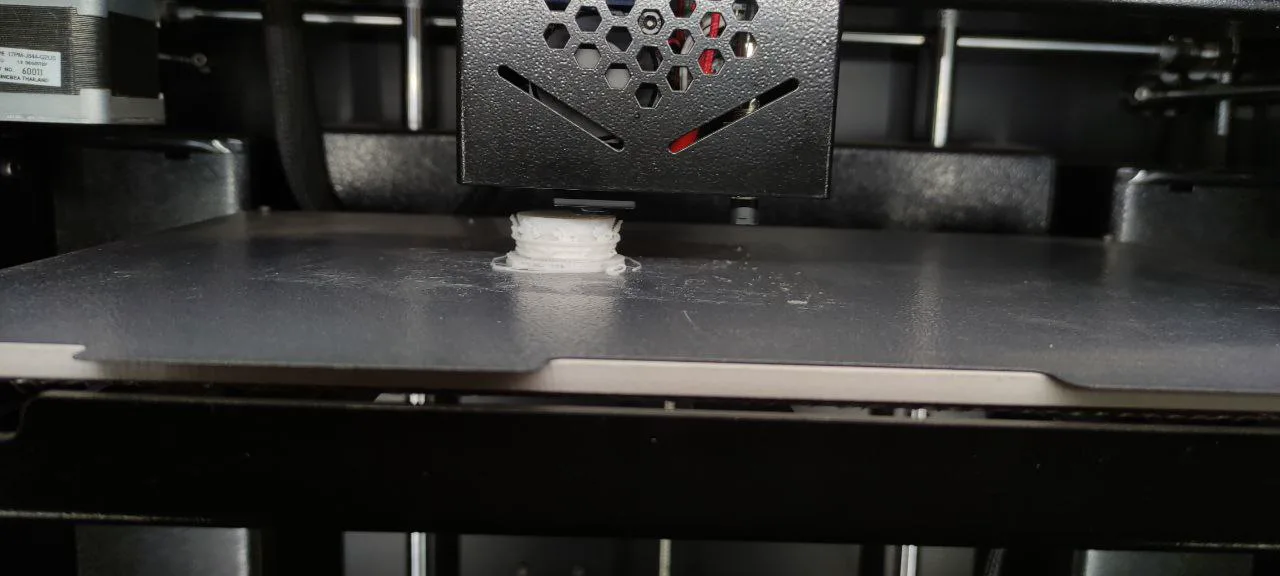
- Première couche qui n'adhère pas : reprends le réglage de hauteur de buse (Z-offset) et nettoie le plateau à l'alcool isopropylique.
- Décollement / gondolage (warping) : monte la température du plateau, ajoute une bordure (brim) et évite les courants d'air.
- Fils parasites (stringing) : sèche le filament et ajuste la rétraction.
- Buse bouchée : fais un cold pull ou change la buse — un classique avec les filaments chargés en fibres.
7. Des prix qui rendent la 3D accessible à tous
Une imprimante FDM capable, rapide et fiable coûte aujourd'hui une fraction de ce qu'il fallait il y a cinq ans. C'est le meilleur moment pour se lancer.
Voir le comparatif des imprimantes 3D →
Si tu cherches une machine, notre comparatif des imprimantes 3D populaires et notre section Impression 3D t'aideront à choisir selon ton budget.